
不少工业生产场景都需要用到风道加热器来完成通风调温、介质加热,很多采购方在挑选设备时,都会纠结加工厂的加工精度能不能达标,也会关心设备出厂前都做了哪些检测,毕竟加工精度直接影响后续使用的加热效果,出厂检测则关系到设备到场后的运行稳定性。如果加工精度不足,很容易出现气流不均、局部温差大的问题,影响产品生产质量;要是出厂检测不到位,设备带故障入场,还会耽误投产进度,增加后续运维成本。看完这篇内容,你就能了解风道加热器加工精度的控制要点,以及常规的出厂检测项目,帮你在选型采购时理清判断标准,避开不必要的坑。
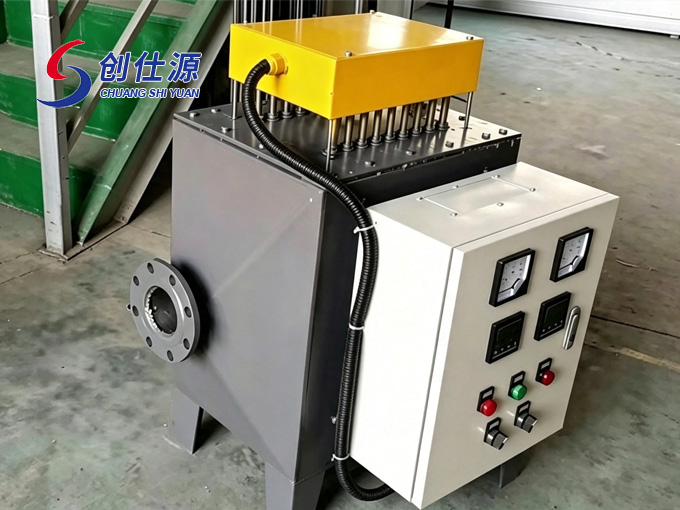
风道加热器的加工精度影响哪些使用环节
风道加热器的加工精度,从设备结构来看,主要体现在核心发热元件加工、筒体焊接、导流板排布三个核心环节,每个环节的精度都会直接影响最终使用效果。
首先是核心发热部件的加工精度。风道加热器的核心发热元件是管状结构,金属管内部需要填充绝缘导热的结晶氧化镁粉,如果加工时填充密度控制不均,就会出现局部导热效果差的问题,不仅会降低热效率,还会导致局部温度过高,缩短发热元件的使用寿命。如果管口密封加工不到位,长期使用中还可能出现潮气侵入,影响绝缘性能,带来安全隐患。
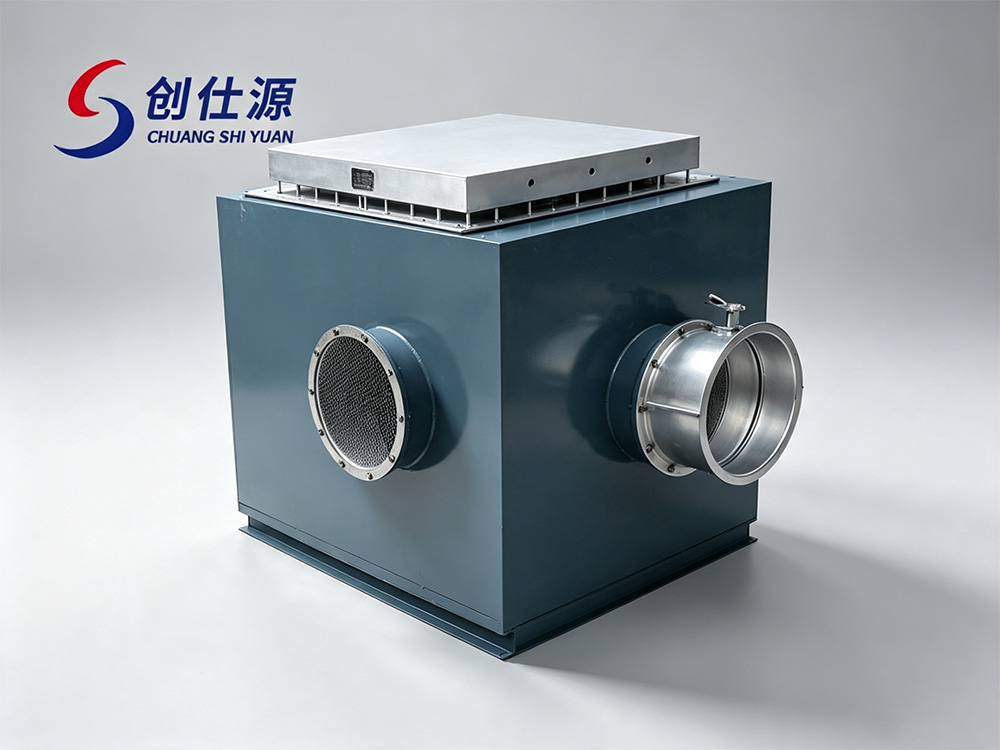
其次是筒体和连接部位的加工精度。风道加热器需要和外接管道对接,如果进出口法兰的开孔精度不足,或者法兰平面平整度不够,安装时就会出现对接缝隙,导致漏风,降低加热效率,还会增加能耗。筒体焊接如果精度控制不好,焊缝不平整,不仅可能出现漏风问题,在一些有压力要求的工况中,还会留下安全隐患。

最后是导流板的排布精度。风道加热器设置导流板的核心作用是让气流在筒体内均匀分布,避免局部冷热不均,如果导流板的安装角度、间距精度偏差过大,就会导致气流短路,部分介质没有充分加热就流出设备,整体控温精度也会受到影响,没办法满足生产对温度稳定性的要求。
常规加工环节如何控制精度
想要保障风道加热器的加工精度,需要从原料加工到部件组装全流程管控,不同环节都有对应的控制要点。
在核心发热元件加工环节,首先要把控管材和填充材料的基础参数,按照设计要求控制金属管的管径公差,保证每根发热元件的外径偏差在允许范围内。填充结晶氧化镁粉时,采用振动填充工艺,控制填充密度的一致性,保证每段发热元件的导热性能均匀,填充完成后再进行缩管处理,进一步提升材质密实度,保障发热性能稳定。管口密封加工采用标准化工艺,保障密封性能符合要求,避免后期出现漏粉或潮气侵入的问题。
在筒体和对接部件加工环节,采用数控下料和开孔工艺,保障法兰开孔位置、孔径的精度符合设计要求,法兰平面经过平整度处理,避免安装时出现缝隙。筒体卷圆后控制圆度公差,焊接完成后进行焊缝检测,保证焊缝平整严密,符合承压要求。针对不同功率的设备,筒体内部做防锈防腐处理时,也会控制涂层厚度均匀性,避免涂层厚度不均影响气流流动。
导流板安装环节,按照设计图纸标注的角度和间距定位,每一块导流板安装后都核对位置偏差,调整到位后再进行固定,保证气流流经筒体时能够按照设计路径流动,让介质和发热元件充分接触,实现均匀加热。组装完成后,还会进行整体的尺寸校核,核对设备整体外形尺寸、进出口中心距等参数,保障符合安装要求,避免到场后出现无法对接的问题。
风道加热器常规出厂检测项目有哪些
每台风道加热器成品加工完成后,都需要完成多项目检测,确认参数符合要求后才能发货,常规检测主要包含以下几个方面:
第一是绝缘性能检测。绝缘性能是风道加热器安全运行的基础,检测时会测量电源接口和设备外壳之间的绝缘电阻,按照使用要求,绝缘电阻不低于2MΩ才符合出厂标准,这一步可以提前排查绝缘不合格的问题,避免使用中出现漏电隐患。检测时会控制环境湿度符合要求,保障检测结果准确。
第二是耐压性能检测。除了绝缘电阻检测,还会进行耐压试验,测试设备带电部位和外壳之间的耐电压能力,验证绝缘结构是否符合安全要求,避免运行中出现绝缘击穿故障,针对不同电压等级的设备,会设置对应的测试电压和持续时间,确认无击穿、无闪络才判定合格。
第三是空载运行检测。成品组装完成后,会进行短时间的空载通电试运行,检测设备的控制系统是否正常,测试数显温控仪能否正常显示温度,控制开关、测温部件能否正常工作,启动停止功能是否顺畅,提前发现控制回路的故障问题,避免设备到场后出现控制异常。试运行过程中,还会检测设备的电流是否平衡,排查三相不平衡问题,确认运行状态稳定。
第四是尺寸核验。再次核对设备的整体外形尺寸、进出口法兰尺寸、安装孔位间距等参数,和设计要求比对,保障和客户现场的安装尺寸匹配,避免到场后无法对接安装,耽误项目进度。针对定制化设备,还会逐项核对客户要求的特殊参数,比如功率大小、连接方式、特殊材质要求等,确认符合定制需求。
采购选型时可以参考的验收要点
除了加工厂本身的出厂检测,采购方到场验收或者进场安装前,也可以做几个基础检查,确认设备符合要求:
首先核对外观和尺寸。检查设备外壳有没有明显的变形或者磕碰损坏,核对进出口方向和设计要求一致,检查法兰对接尺寸和现场管道是否匹配,避免出现尺寸不符无法安装的问题。其次检测绝缘电阻,安装接线前,可以自行测量电源接口和外壳的绝缘电阻,确认数值符合要求后再进行接线。最后通电试车前,检查控制柜内部的元件和接线有没有松动,核对电源线、测温线的连接是否正确,确认没有异常后再通电试车,初次试车时留意温度变化是否正常,有没有异常异响或者气味,如果有异常及时沟通处理。
对于很多有特殊工况要求的项目,还可以提前和加工厂沟通,针对定制要求增加对应的检测项目,比如防爆场景的设备,会核对防爆结构的加工符合相关标准,腐蚀环境使用的设备,会核对材质的耐腐性能符合要求,保障设备适配现场工况。
总的来说,风道加热器的加工精度和出厂检测,是保障设备后期稳定运行的基础,加工环节的精度控制,解决的是设备基础性能达标问题,出厂多环节检测,则是提前排除故障隐患,减少到场后的问题。盐城市创仕源电热设备有限公司在生产过程中,全流程管控加工精度,每台成品都完成多道检测后再发货,针对不同场景的使用需求,可提供定制化的设备方案,售前可以协助核算参数,售后提供安装指导和运行答疑,如果有相关需求,可以结合自身工况沟通适配方案。